Média abrasif en alumine fondue blanche, grain n° 24, pour le sablage des aimants TF
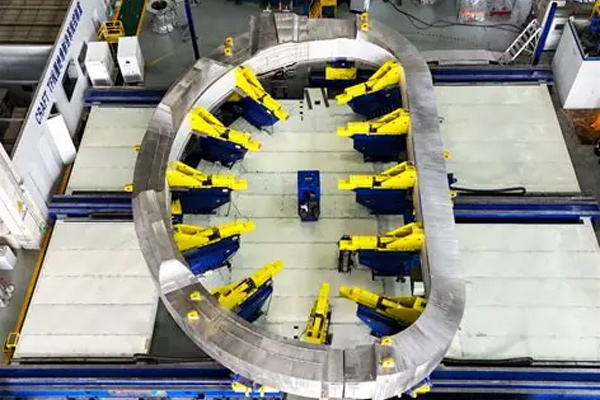
Les substrats principaux des aimants supraconducteurs TF sont constitués d’acier inoxydable austénitique 316LN/304L, de conducteurs en alliage de cuivre et de matrices isolantes. Le sablage a pour objectifs d’éliminer la calamine et les graisses/huiles de surface, d’obtenir une rugosité de surface contrôlée et d’améliorer l’adhérence des couches isolantes en époxy ou en polyimide. Les contraintes critiques comprennent l’interdiction stricte des impuretés ferromagnétiques, des exigences de contamination résiduelle minimale, des profils de surface contrôlés et l’absence d’introduction d’ions métalliques migrables. L’alumine fondue blanche contient ≥ 99,2 % d’Al₂O₃ et est pratiquement exempte de fer libre et de magnétisme. En revanche, l’alumine fondue brune contient des impuretés de fer (Fe) et de titane (Ti) ; aux températures cryogéniques et sous les champs magnétiques intenses caractéristiques des bobines supraconductrices, ces impuretés peuvent induire des courants de Foucault, du bruit magnétique et un échauffement localisé, réduisant ainsi le courant critique. Par conséquent, l’alumine fondue blanche de haute pureté , tamis n° 24, est le choix impératif pour le sablage des aimants TF, tandis que l’alumine fondue brune, la grenaille d’acier et la grenaille de fer ne conviennent pas. Les raisons précises sont exposées ci-dessous :
-
Mécanisme des matériaux : L’alumine fondue blanche est exempte d’impuretés ferromagnétiques, répondant ainsi aux exigences de propreté rigoureuses des aimants supraconducteurs fonctionnant dans des environnements cryogéniques à champ magnétique élevé et nécessitant une liaison isolante. L’alumine fondue brune et la grenaille d’acier contiennent des impuretés de fer, ce qui présente un risque de trempe magnétique.
-
Mécanisme de taille des particules : le grain F24 offre l’équilibre optimal entre la profondeur du motif d’ancrage, l’efficacité d’élimination du tartre et les dommages au substrat ; les grains plus fins (F46/F60) ne conviennent qu’à un léger ébauchage après usinage de précision et ne peuvent pas éliminer efficacement le tartre épais laminé.
-
Études de cas en ingénierie : Pour les prototypes de bobines TF utilisés dans des projets tels qu’ITER, JT-60SA et CFETR, l’alumine fondue blanche à mailles F24 est systématiquement adaptée au prétraitement des conducteurs laminés à chaud. L’alumine fondue blanche à mailles WFA 46, quant à elle, est utilisée pour les conducteurs usinés avec précision. Ces deux procédés sont employés simultanément dans le cadre de projets d’ingénierie de la fusion, tant au niveau national qu’international.
-
Paramètres de risque : En raison de la grande taille des particules de F24, la pression de sablage et le nettoyage après sablage doivent être strictement contrôlés pour éviter l’incrustation des particules et les micro-dommages au substrat.
Concernant les aspects plus approfondis du choix de la granulométrie et des abrasifs :
Tout d’abord, pourquoi choisir de l’alumine fondue blanche de 24 mesh ?
L’alumine fondue blanche de granulométrie 24 mesh présente une taille de particules nominale d’environ 600 à 850 μm. Ses particules larges et à arêtes vives génèrent une énergie d’impact élevée par frappe, ce qui la rend idéale pour le décapage de couches d’oxyde épaisses, de calamines importantes et de matériaux conducteurs de grande surface. Elle permet d’obtenir un profil d’ancrage profond (Rz 60 à 100 μm) en une seule passe. Les systèmes de collage d’isolants nécessitent une profondeur d’ancrage importante, et ces profils profonds améliorent considérablement la résistance à l’ancrage mécanique à l’interface de la résine époxy.
-
Les granulométries plus fines (F46/F60) ne produisent que des profils peu profonds (Rz 20–45 μm), ce qui entraîne une résistance d’adhérence insuffisante ; sous des conditions de courant élevé et de cyclage thermique à basse température, la couche isolante est sujette au délaminage ou au décollement. Le procédé de référence pour les conducteurs TF à l’Institut de physique des plasmas utilise le grain F46 — une option de rugosité moyenne destinée aux conducteurs avec des couches d’oxyde plus fines — ce qui représente une voie de fabrication distincte de la méthode F24.
-
Les grains abrasifs de granulométrie supérieure à F24 (par exemple, F12/F16) génèrent une énergie d’impact excessive, provoquant une déformation plastique, des microfissures superficielles et des concentrations de contraintes dans le matériau de base. Lors de cycles thermiques à basse température (4,2 K), la propagation des microfissures peut entraîner une rupture par fatigue du conducteur. De plus, les grains abrasifs de grande taille sont très sujets à l’incrustation de particules difficiles à éliminer ; ces particules incrustées peuvent constituer des sources de défauts lorsqu’elles sont exposées à des champs magnétiques.
-
L’alumine fondue blanche F24 (WFA F24) offre un équilibre optimal pour le rugosissement : elle assure une profondeur de profil d’ancrage suffisante, une déformation plastique maîtrisable et une bonne nettoyabilité. Par conséquent, elle convient au prétraitement des conducteurs à couches d’oxyde épaisses, conformément aux spécifications de fabrication des bobines TF pour les réacteurs à fusion internationaux.
Deuxièmement, pourquoi d’autres abrasifs de sablage ne sont-ils pas sélectionnés ?
-
Alumine fondue brune (BFA) : Peu coûteuse mais contient du Fe et du Ti ; les impuretés ferromagnétiques résiduelles provoquent un chauffage localisé dans les champs magnétiques forts, déclenchant potentiellement une trempe, la rendant impropre aux aimants supraconducteurs TF.
-
Carbure de silicium (SiC) : Dureté élevée et forte capacité de coupe, mais les particules sont extrêmement fragiles ; en cas de fracture, la poudre ultrafine s’incruste facilement dans le substrat et est très difficile à nettoyer ; présente un risque de conductivité électrique, il ne peut donc pas être utilisé dans les systèmes d’isolation.
-
Grenaille d’acier / Grenaille de fer : Ferromagnétique ; immédiatement écartée.
-
Billes de verre : Forme sphérique ; conviennent uniquement à la finition de surface mais ne permettent pas de créer un profil d’ancrage suffisant ; entraînent une faible résistance d’adhérence de l’isolant ; utilisées uniquement pour le polissage, et non pour le dépolissage de surface avant collage.